基于超声波的注塑模具中流前缘检测
在本文中,我们将介绍一种利用超声波传感器动态检测注塑模具中熔体前沿的新方法。
该 注塑成型是一种广泛用于制造塑料零件的工艺. 在该工艺中,将液态塑料注入模具(注塑模具)中,并通过冷却和凝固使其形成固体。
注塑工艺的质量在很大程度上取决于注塑过程,以及能否在模具 中形成均匀的塑料流动前沿。
流动前沿不均匀可能会导致材料出现薄弱点、产生不希望出现的焊缝以及废品,进而降低最终产品销售的利润。
流动前沿检测面临的挑战:
在注塑模具中检测流前是一项复杂的任务。
流动前沿的不均匀性可能由以下各种因素引起:
- 材料性能的变化
- 工具的设计
- 注塑工艺中的变化
迄今为止,流前检测的方法多种多样,例如光学传感器、压力传感器或温度传感器。然而,这些方法存在某些缺点,例如对磨蚀性材料敏感,或者动态范围有限。
一种极具前景的替代方案是利用超声波传感器进行非接触式测量。
基于超声波的流前沿检测的工作原理:
基于超声波的流前检测原理是在注塑过程中持续向型腔方向发射超声波脉冲。
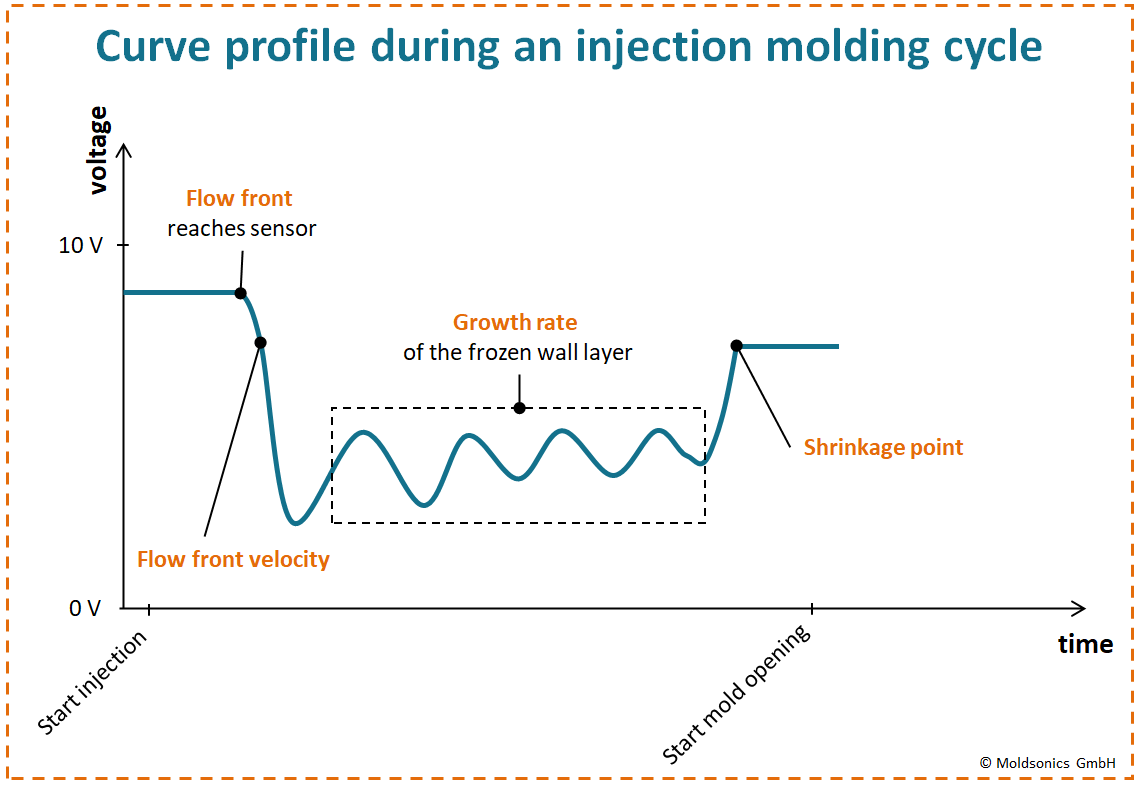
当型腔为空时,100%的声能会在钢/空气界面处被反射。当塑料接触到测量点时,部分超声能量会被耦合到塑料中,而MoldFront传感器系统随后正是通过检测这一差异来实现监测的。
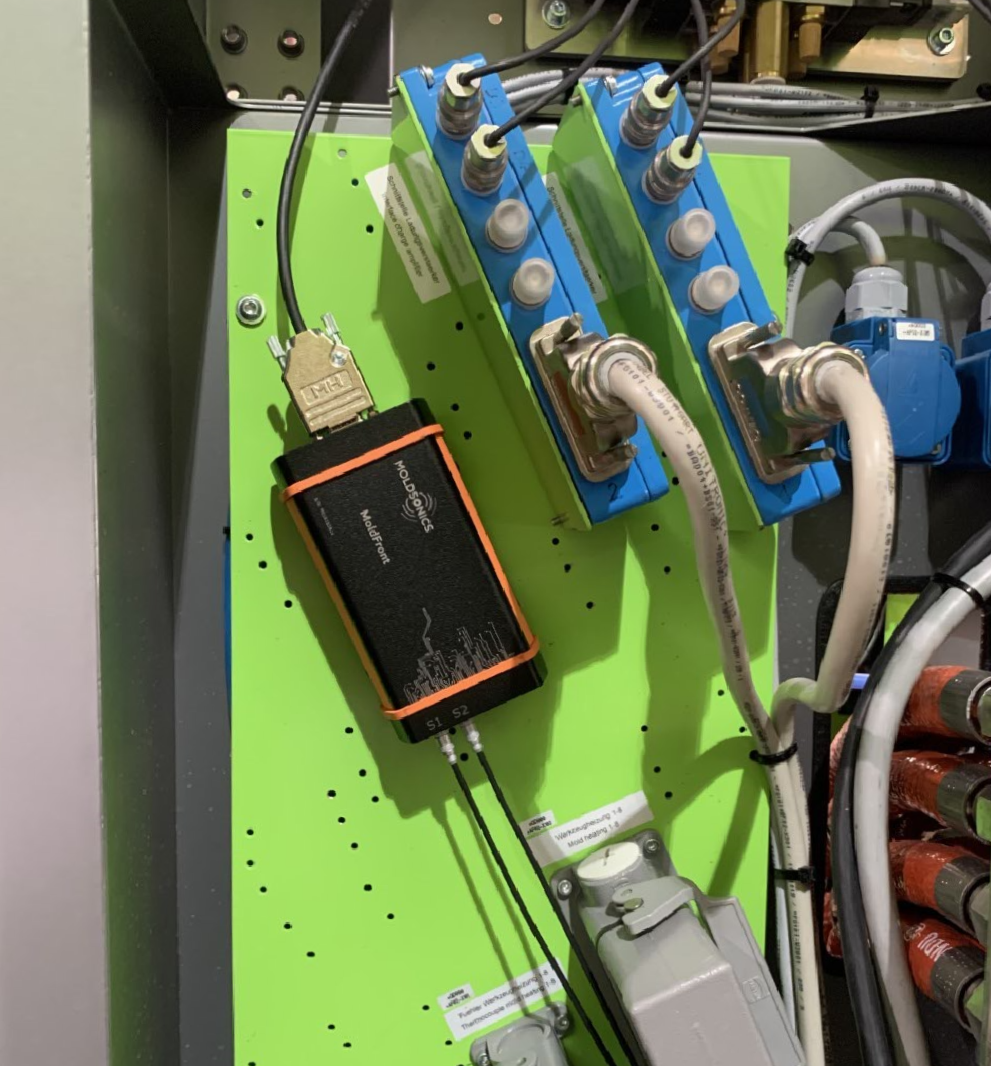
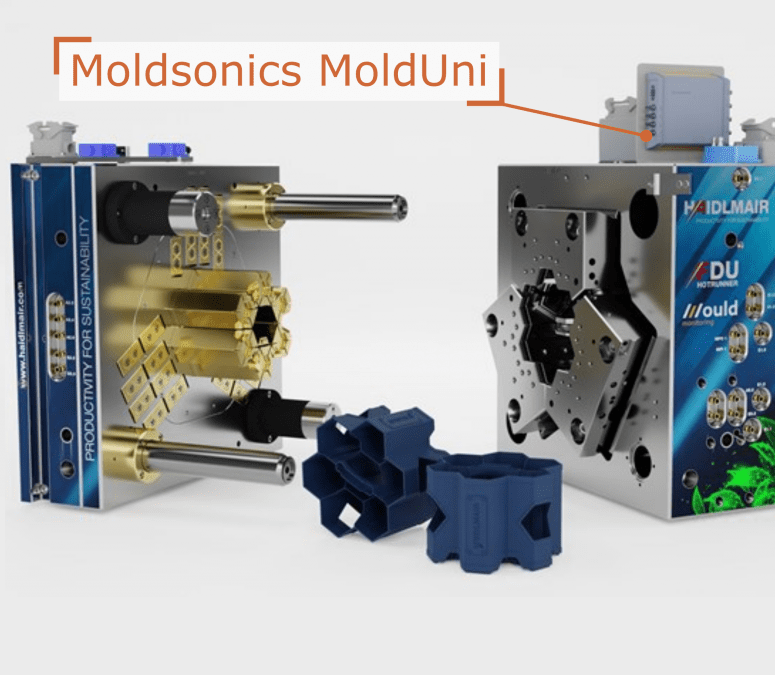
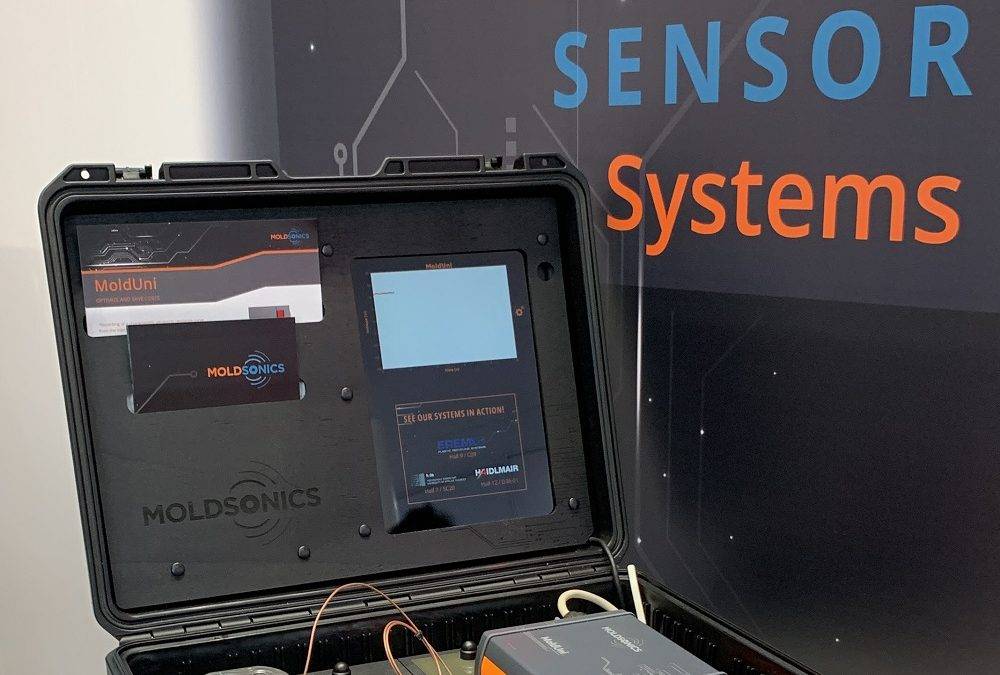
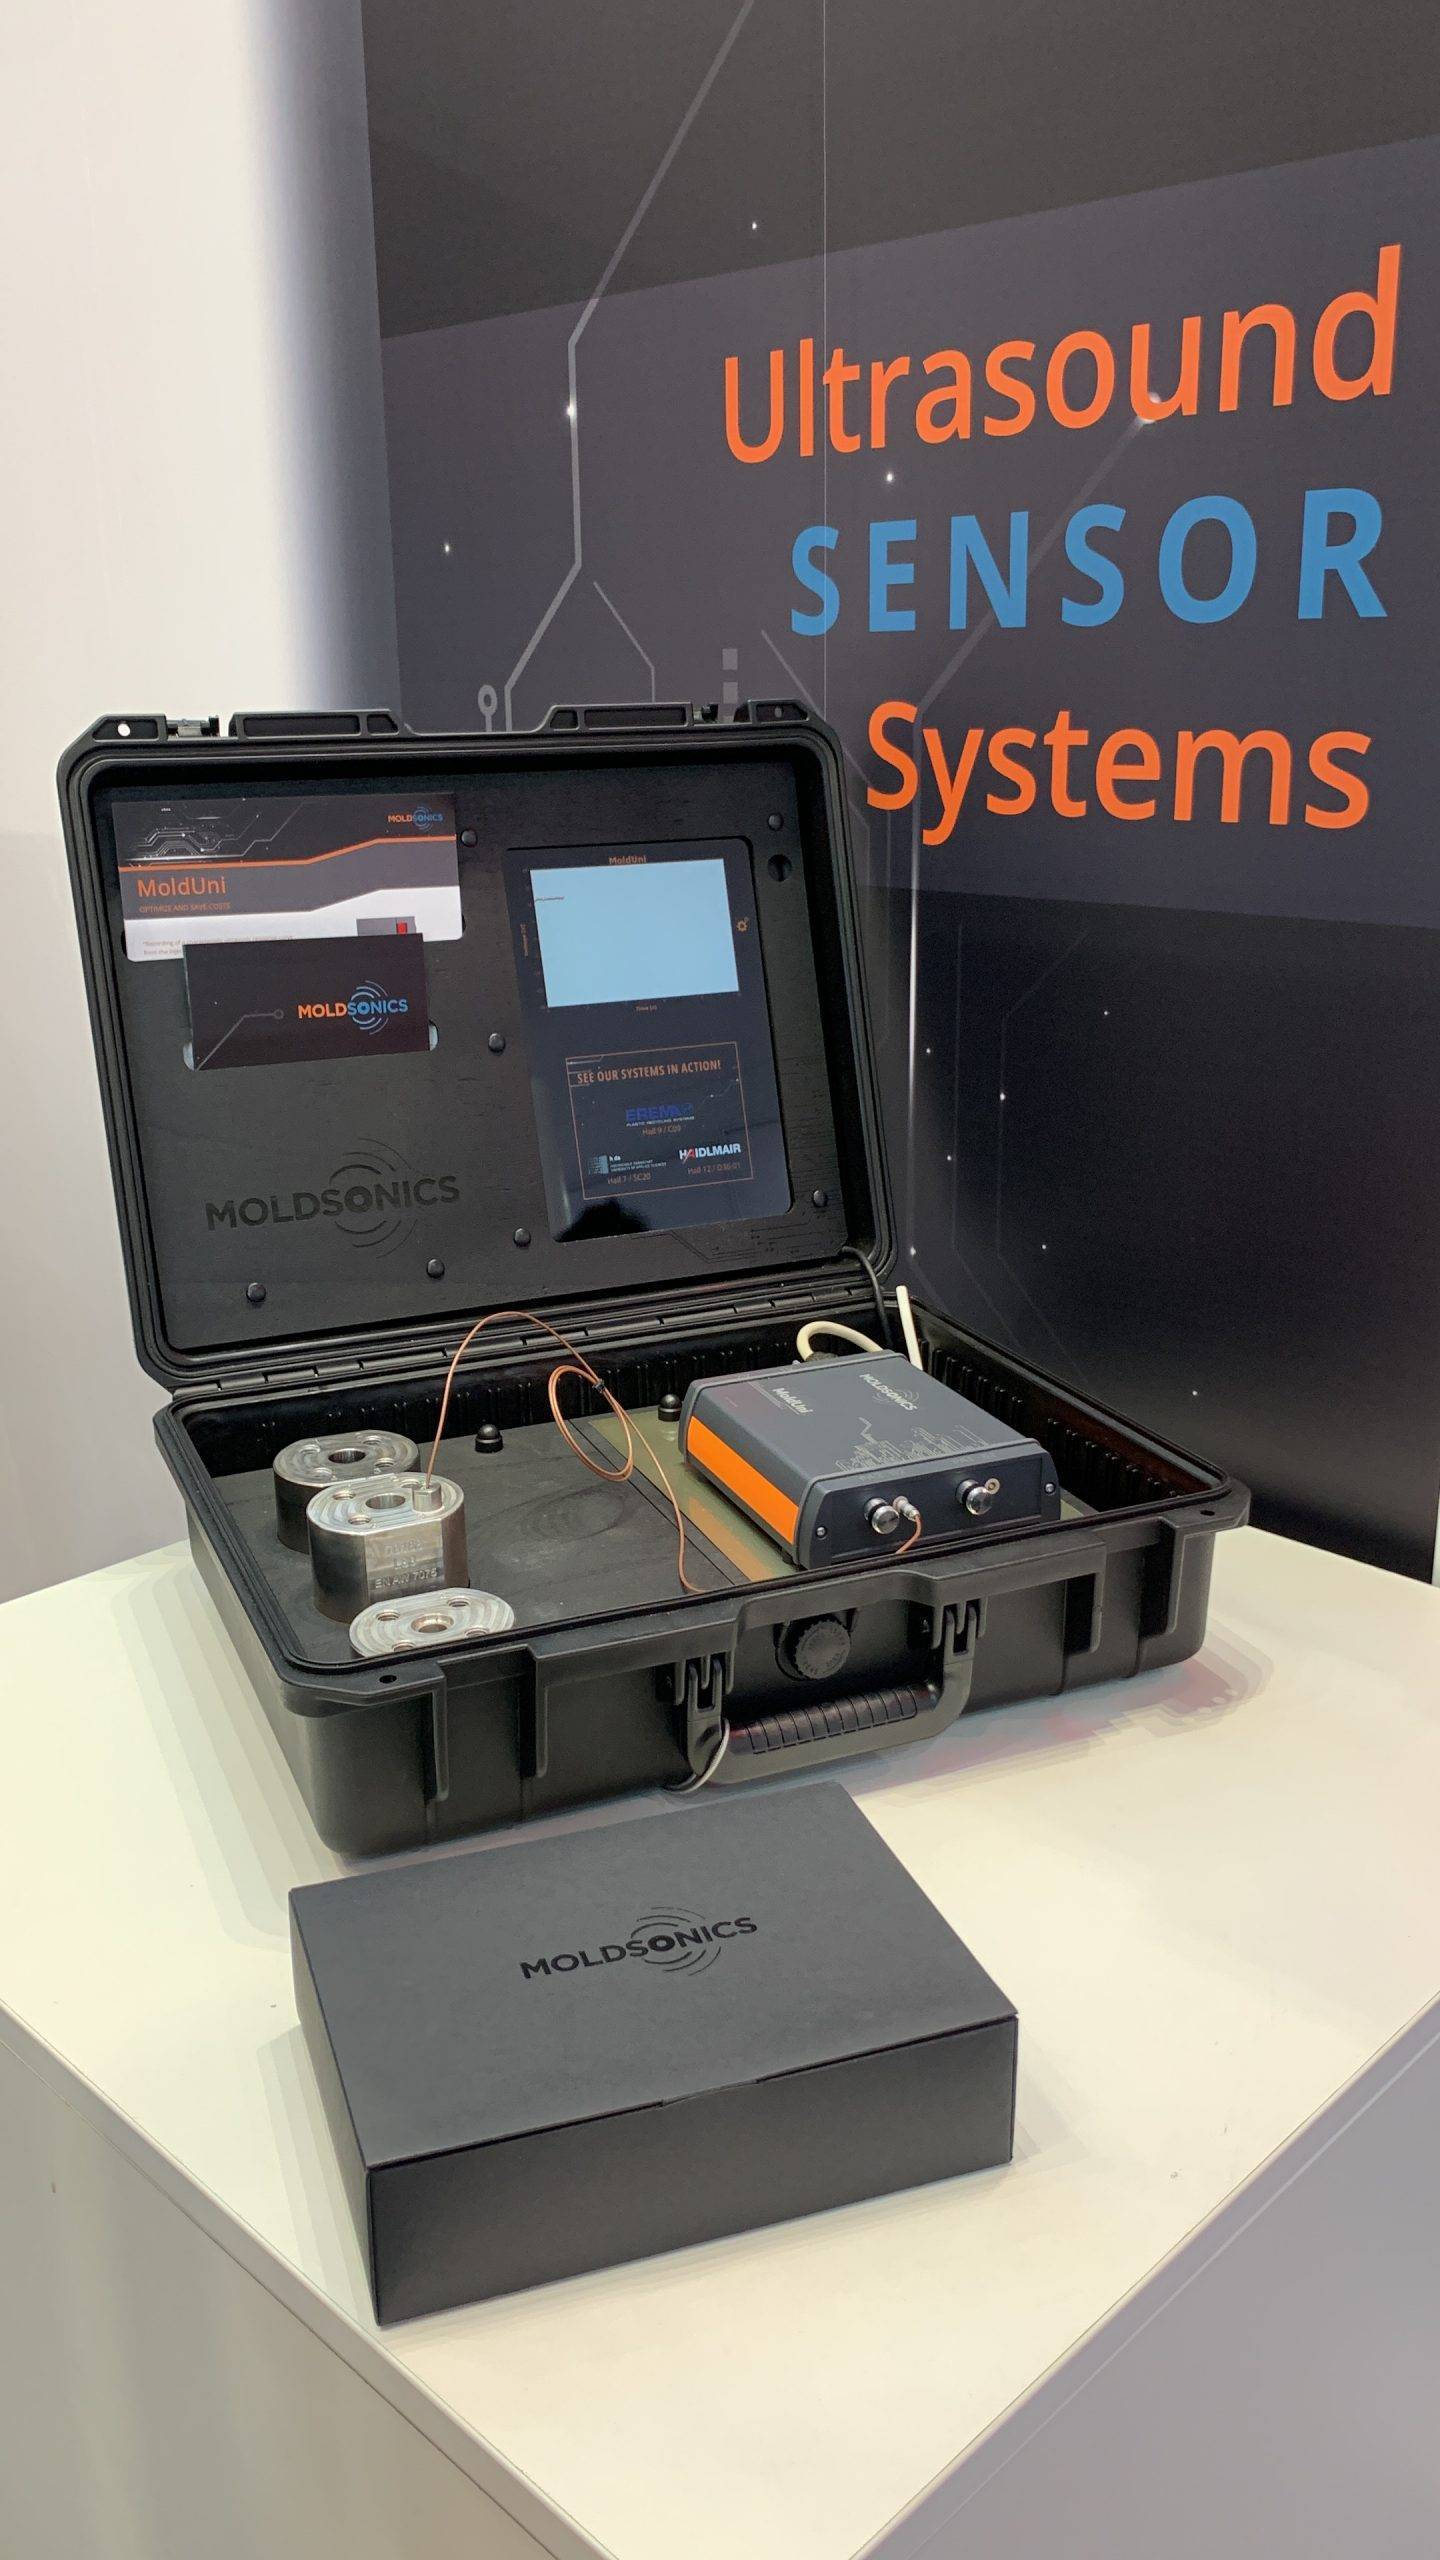
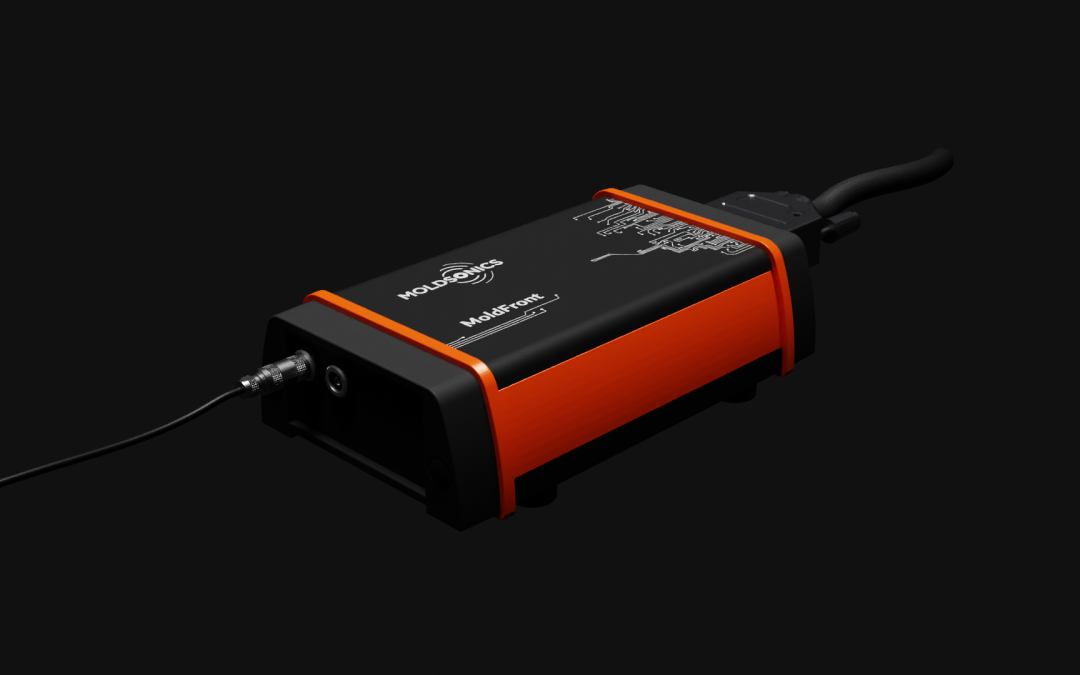
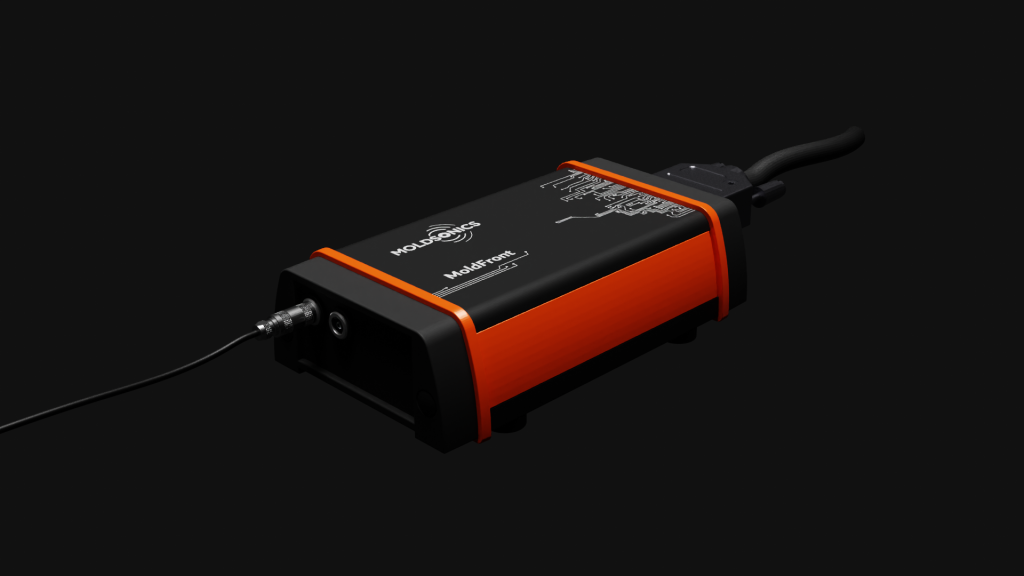
安装在注塑机上的MoldFront电子单元
点击此处查看文中提到的传感器产品:
基于超声波的流前检测的优势
与其他方法相比,基于超声波的流锋检测具有以下几项优势:
- Die Methode erfasst dynamisch und in Echtzeit Veränderungen der Fließfront, was eine schnelle Reaktionszeit im Bereich von < 5 Millisekunden ermöglicht.
- 该方法对磨蚀性介质、高喷射压力或空气湿度等外部因素具有很强的抗干扰性。
- 该方法不受材料和工具设计的限制,因此可应用于多种场合。
- 该方法可在模具 的多个不同位置进行非接触式测量,从而提供了极大的设计自由度。
MoldFront熔体前沿检测与压力传感技术的对比
在工业领域,使用压力传感器是测量压力以及检测流前沿的一种常见方法。
同样地,也可采用MoldFront超声波传感器系统。压力传感器通过测量型腔内的压力上升来检测流前缘,而MoldFront超声波传感器则利用型腔内的密度变化。该传感器可精确检测测量点处是否存在钢/空气或钢/塑料的界面。该技术同样适用于铝或铜等其他金属。
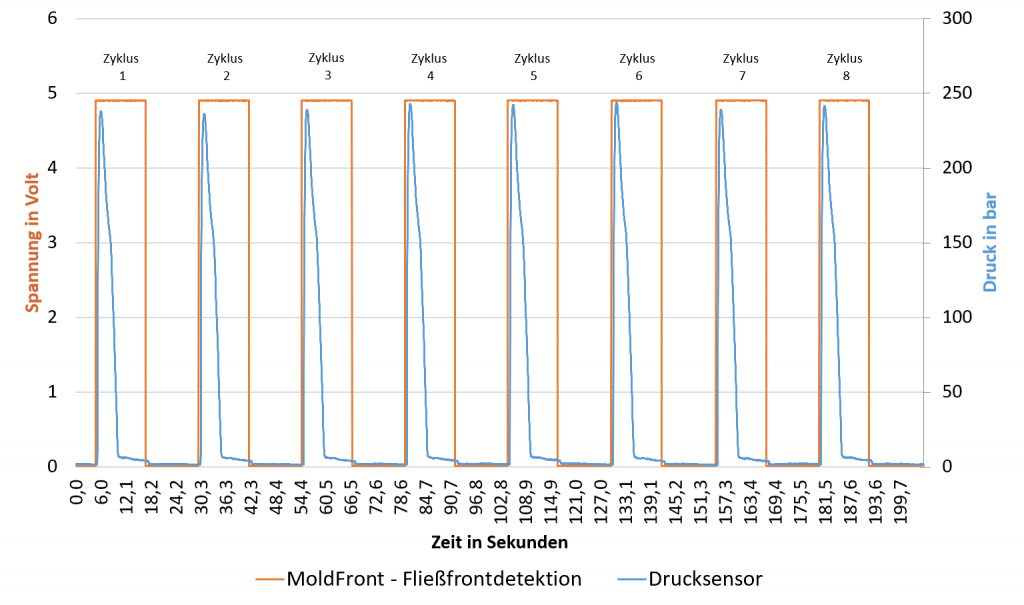
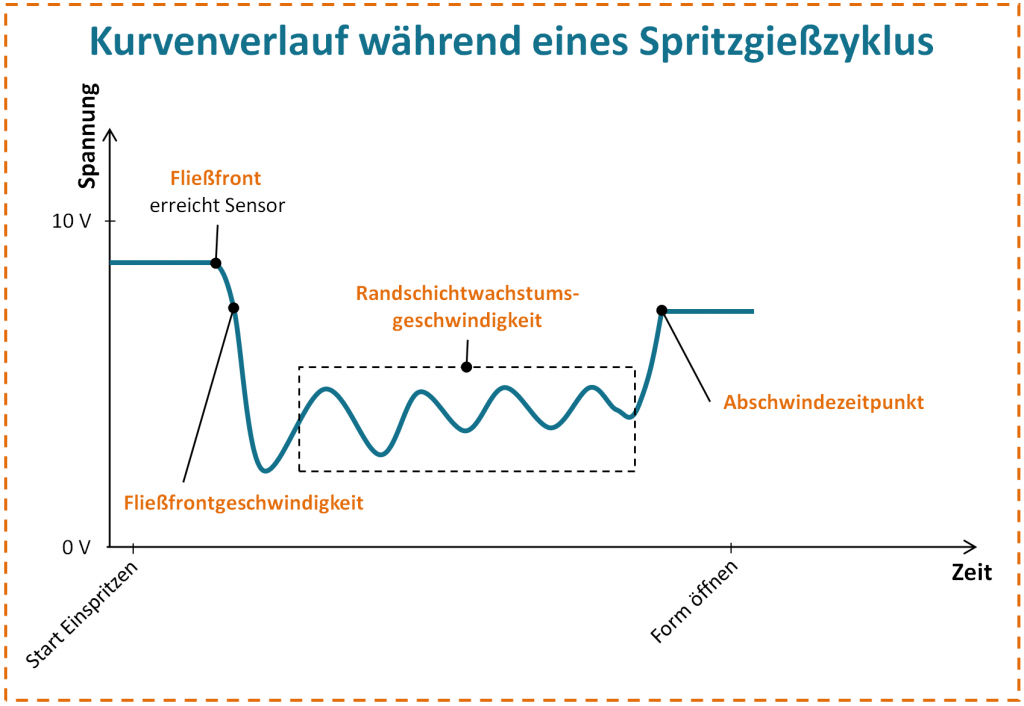
从所示图表的测量数据中可以清楚地看出,该 对流动前沿进行周期性、可靠且动态的检测 将。
因此,超声波流前沿检测的最大优势在于能够不受腔体内压力条件的影响来测量流前沿。也就是说,该方法无需响应压力,也不受预设最大压力的限制。
此外,由于超声波流前沿检测采用非侵入式或非接触式测量方式,因此即使在处理磨蚀性介质或真空应用中,也能轻松应用。