结构噪声与直接测量式超声波传感技术的区别
通过本文,您将了解结构传声系统与直接测量型超声波传感技术之间的具体区别。
注塑模具是生产塑料零件不可或缺的。该工艺是将塑料颗粒注入模具 中,随后在高压和高温下进行成型。为了确保该工艺正常运行,需要使用传感器在注塑过程中测量关键的质量参数。
在注塑行业中,声学传感器主要分为两类:结构声传感器和直接测量式超声波传感器。尽管两者均用于监控注塑工艺,但在工作原理和应用方面却有所不同。
本文将详细阐述在注塑模具中,结构传声传感器与直接测量式超声波传感器之间的区别。
结构声传感器
结构声传感器用于测量注塑模具中的振动。它们通常安装在模具框架或模具的其他结构部件上,用于检测注塑过程中产生的振动。这些振动是模具运行状况的指标,因此可用于例如
- 基于状态的刀具维护
- 刀具损坏的检测
- 或模具认证
可使用。
也就是说,会根据工具振动情况而变化的结构噪声波会被分析解读,并归类到特定的损伤类别中。
结构声传感器的工作原理多种多样,包括压电传感器、加速度计和激光多普勒振动计。 压电传感器将振动转换为电信号,而加速度计则测量由工具振动引起的加速度。相比之下,激光多普勒振动计通过观察激光光来测量工具振动的速度,具体方法是将激光束照射到表面上,然后分析反射回来的光。
直接测量式超声波传感器(Moldsonics 传感器技术)
直接测量型超声波传感器用于直接在注塑件上——即直接在正在成形的产品上——测量质量参数。
它们通常安装在注塑模具的关键位置和与质量相关的部位,并记录注塑和保压过程的特征超声波响应曲线。
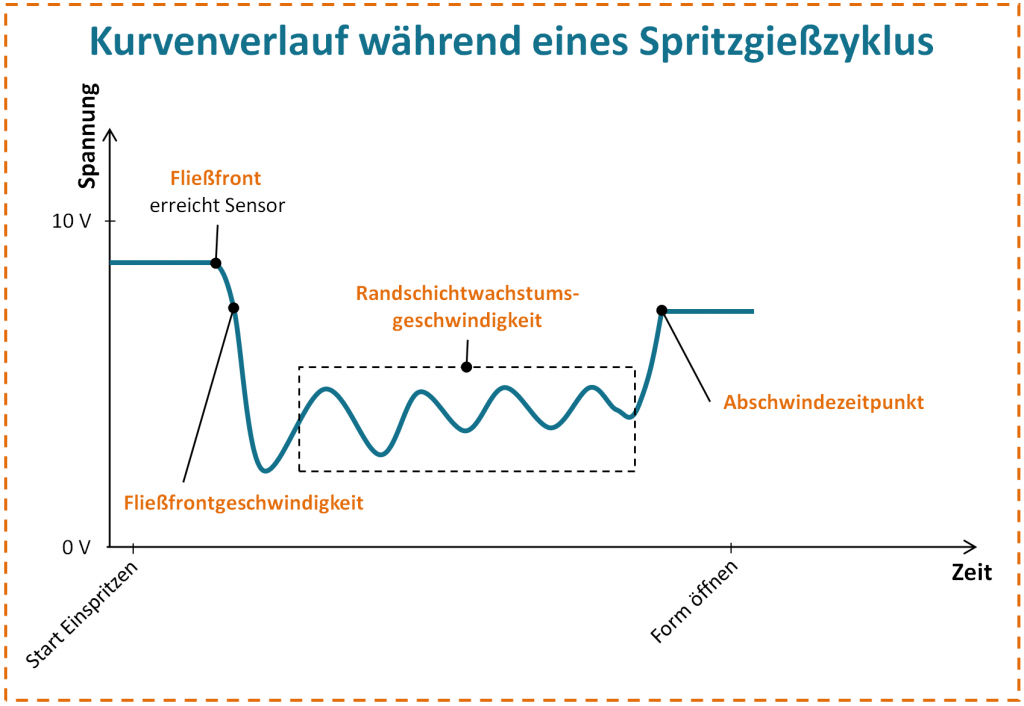
使用直接测量型超声波传感器时的特征超声波响应曲线
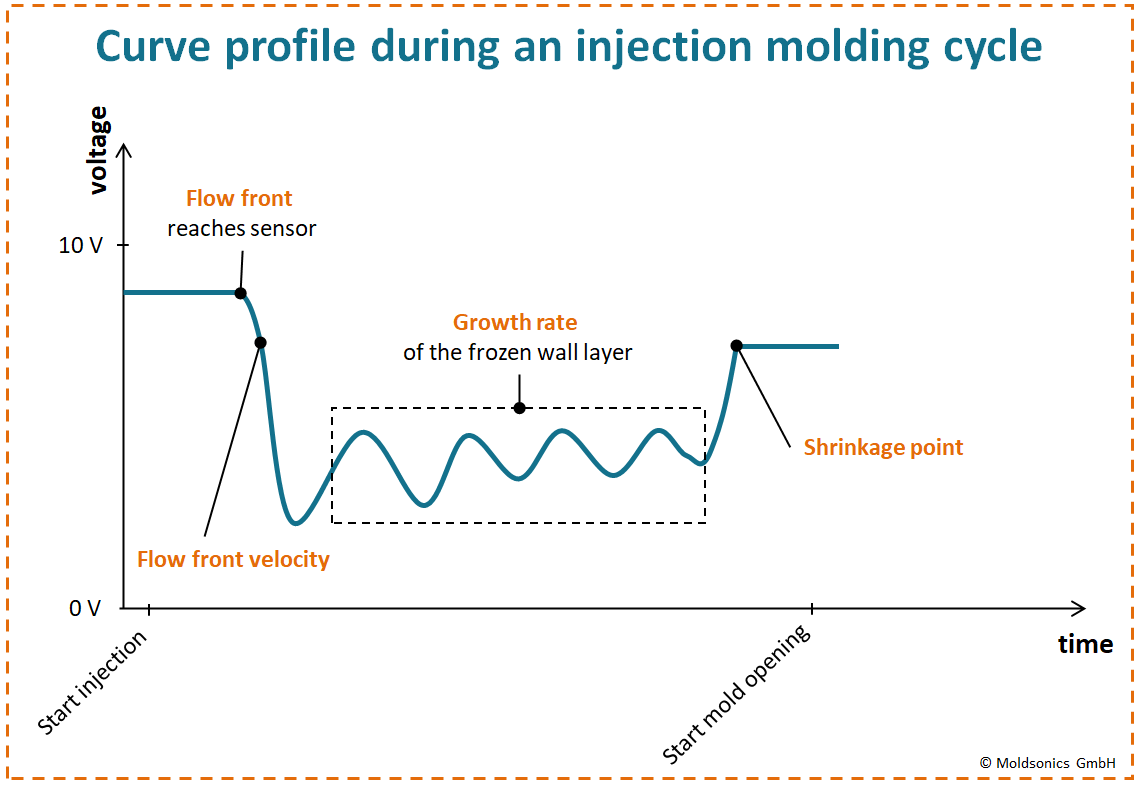
采用直接测量式超声波传感器技术时的典型超声波响应曲线
其工作原理基于持续发射超声波并分析回波。这些传感器利用压电效应:当施加电压时产生电信号;反之,当通电时则产生声波。
传感器发出的超声波会被腔体壁以及待测的塑料熔体反射,并返回至传感器。根据超声波返回所需的传播时间以及反射超声脉冲的强度,传感器可以测定各种与质量相关的参数。其中包括:
- 熔体前沿检测,即熔体前沿何时到达传感器位置
- 流过眼前的速度 熔体
- 冷却中塑料的凝固速度
- 塑料零件从型腔壁上脱模
- 注塑模具的热平衡
在注塑行业中应用这种直接测量的超声波传感技术尚属首创。迄今为止,只有Moldsonics的传感技术能够测量特征性的超声波响应曲线,因此具有独一无二的优势。
该传感技术的应用并不局限于特定行业,目前已在包括医疗行业、汽车行业、食品行业和玩具行业在内的众多领域得到应用,这里仅举几例。